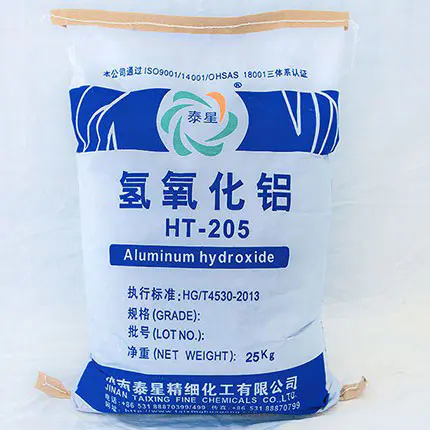
Na rota tecnológica global de retardante de chama sem halogênio, baixo teor de fumaça e não tóxico, e enchimento de isolamento de resina epóxi, o hidróxido de alumínio (ATH) tornou-se o enchimento retardador de chama inorgânico preferido em vedação eletrônica, fundição, laminados revestidos de cobre, materiais compósitos, componentes de isolamento e outros campos devido às suas vantagens abrangentes de custo controlável, retardador de chama e supressão de fumaça, isolamento elétrico e facilidade de processamento. A questão central mais comum levantada pelas empresas globais de materiais no desenvolvimento de fórmulas é: Qual é a quantidade máxima dehidróxido de alumínioque pode ser adicionado aos sistemas de resina epóxi?
Sob condições de produção industrial que atendam à mistura normal, antiespumante, vazamento/fundição/formação, e não quebrem ou descasquem após a cura, e atendam aos padrões de desempenho mecânico e de isolamento:
1. Hidróxido de alumínio convencional não modificado: A quantidade máxima de adição prática é de 50% -65% em peso (fração de massa);
2. Modificação de silano/titanato + hidróxido de alumínio classificado com tamanho de partícula: a quantidade máxima prática de adição pode chegar a 70% -82% em peso;
3. Sistema de otimização extrema de laboratório: O limite superior teórico pode se aproximar de 85% em peso, mas só é aplicável a processos especiais e não possui estabilidade para produção em larga escala.
Simplificando: fórmula ordinária ≤ 65%; Fórmula modificada e otimizada 70% -82%; A fórmula extrema não excede 85%. Este é o limite de adição seguro, estável e produzido em massa reconhecido mundialmente para sistemas de hidróxido de alumínio epóxi.
Quanto maior a quantidade de hidróxido de alumínio adicionada, melhor. Quebrar o limite superior levará diretamente ao descarte do sistema, falha de processamento e colapso de desempenho. As quatro principais restrições definem coletivamente a “linha vermelha aditiva máxima”.
1. Restrição de viscosidade: Limite superior absoluto de fluidez de processamento
A própria resina epóxi tem uma certa viscosidade básica e, como pó inorgânico, quanto maior a quantidade de hidróxido de alumínio adicionada, maior é o aumento exponencial da viscosidade do sistema.
-Mais de 65%: O sistema torna-se viscoso, difícil de agitar e as bolhas não podem ser expelidas;
-Mais de 75%: Perda das capacidades de autonivelamento, vazamento e fundição, incapaz de se adaptar à distribuição automatizada, selagem a vácuo e formação de moldes;
-Mais de 82%: A resina não consegue molhar completamente a superfície da carga, resultando em “aglomeração de pó seco e aglomeração seca”, perdendo completamente sua processabilidade.
A viscosidade é o primeiro limite que determina a quantidade máxima de adição e também é o principal indicador de controle para a produção em massa nas indústrias globais de eletrônicos, elétricos e materiais compósitos.
2. Restrições de desempenho mecânico: Limite de equilíbrio entre resistência e tenacidade
Hidróxido de alumínioé uma partícula inorgânica rígida e a adição excessiva pode danificar a rede reticulada da resina epóxi, resultando em:
-A resistência ao impacto e o alongamento na ruptura diminuíram significativamente, tornando o material quebradiço e propenso a fissuras;
-A força adesiva diminui e a força de ligação com o substrato e componentes é insuficiente;
-Incompatibilidade no coeficiente de expansão térmica sob choque térmico, resultando em empenamento e desprendimento.
Ponto de equilíbrio ideal industrial: Sob a premissa de atender ao retardamento de chama UL94 V-0, a quantidade de adição deve ser controlada em 55% -70%, o que pode equilibrar o retardamento de chama, resistência, tenacidade e estabilidade dimensional.
3. Restrição de compatibilidade de interface: lógica subjacente de dispersão e umedecimento
O hidróxido de alumínio não modificado possui vários grupos hidroxila em sua superfície, forte polaridade e baixa compatibilidade com resina epóxi. Sob alta adição, é propenso a:
-Formar uma reunião secundária, resultando em defeitos internos;
-A força de ligação entre a interface de enchimento e resina é fraca e a tensão é concentrada;
-O desempenho do isolamento e a resistência à tensão do material curado diminuem.
Ao modificar com agentes de acoplamento de silano e ao revestir com superdispersantes, a compatibilidade interfacial pode ser significativamente melhorada, aumentando a quantidade máxima de adição de 65% para 70% -82%.
4. Restrições do processo: Diferenças no limite superior de adição para diferentes processos de moldagem
A quantidade máxima de adição para diferentes processos com a mesma fórmula é completamente diferente, o que é um princípio de adaptação do processo que deve ser seguido para a produção em massa global:
-Selagem a vácuo/infusão eletrônica: altos requisitos de fluidez, limite superior de 60% -70%;
-Fundição em molde/componentes elétricos: podem ser aquecidos para reduzir a viscosidade, com limite superior de 70% -78%;
-Plásticos Moldados/Moldados em Massa (BMC/DMC): moldagem de alto cisalhamento, limite superior 75% -82%;
-Agente adesivo/adesivo de camada fina: requer baixa viscosidade e alta infiltração, com limite superior de 40% -55%.
Enfrentando a demanda por alto retardamento de chama, alto valor de CTI, alto isolamento e baixo custo no mercado global de alta tecnologia, quatro principais meios tecnológicos podem ser usados para aumentar com segurança a quantidade de hidróxido de alumínio adicionado, mantendo a estabilidade do sistema.
1. Modificação de superfície de enchimentos: a engenharia de interface é o núcleo
Revestimento in situ de hidróxido de alumínio usando agente de acoplamento de silano (KH550/KH560/KH570), titanato, aluminato e polímero hiper-ramificado:
-Reduza a polaridade da superfície e diminua as forças de ligação de hidrogênio entre as partículas;
-Melhorar a compatibilidade e molhabilidade com matriz epóxi;
-Reduz a aglomeração e diminui o aumento da viscosidade sob condições de alto enchimento.
Após a modificação, a viscosidade pode ser reduzida em 30% -60% com a mesma quantidade de adição, e a janela de alto enchimento pode ser aberta diretamente.
2. Classificação de vários tamanhos de partículas: a embalagem apertada reduz a demanda de resina
Seguindo a teoria do empacotamento apertado, uma combinação de tamanho de partícula grande, tamanho de partícula médio e tamanho de partícula pequeno (como 40 μm+8 μm+1,5 μm) é usada:
-Preencher as lacunas de partículas grandes com partículas pequenas para reduzir a porosidade;
-Reduz a quantidade de envoltório de resina e melhora a fluidez sob o mesmo teor de sólidos;
-Obter maior quantidade de adição, menor viscosidade e maior densidade.
A otimização da classificação é a solução mais econômica e eficaz para aumentar a quantidade de aditivos.
3. Composição do sistema epóxi de baixa viscosidade: reduzindo a viscosidade da matriz
-Selecione epóxi de baixo peso molecular, epóxi cicloalifático e epóxi alifático;
-Diluente ativo composto (livre de COV, participa da cura, não migra);
-Emparelhado com agentes de cura de baixa viscosidade (polieteramina, anidrido modificado).
Quanto menor a viscosidade da matriz, maior será a capacidade de acomodar hidróxido de alumínio, e a quantidade máxima de adição pode ser aumentada em 8% -15%.
4. Aditivos eficientes e fortalecimento do processo: dupla garantia de reologia e dispersão
-Adicionar agentes umectantes e dispersantes eficientes: quebrando a aglomeração e reduzindo a resistência interfacial;
-Aditivos reológicos precisos: conseguem desbaste por cisalhamento, anti-assentamento estático e alto fluxo durante a construção;
-Dispersão a vácuo de alta velocidade/moagem de três rolos: Garanta a despolimerização completa e a dispersão uniforme do enchimento e evite a aglomeração de pó seco.
Com base na experiência real de certificação e produção em massa de produtos eletrônicos e elétricos globais, novas energias, trânsito ferroviário e materiais compósitos de construção, forneça as diretrizes mais práticas para adicionar quantidade:
1. Adesivo de envasamento eletrônico (fonte de alimentação/controlador/sensor): 50% -65%, retardador de chama V-0, baixa viscosidade, alto isolamento;
2. Fundição elétrica/isoladores/componentes de interruptores: 65% -78%, alto CTI, alto retardamento de chama, alta resistência mecânica;
3. Laminado/placa de isolamento revestido de cobre: 55% -70%, baixa fumaça, alta resistência ao calor, estabilidade de tamanho;
4. Peças moldadas BMC/DMC: 70% -82%, alto enchimento, baixo custo, alta formabilidade;
5. Adesivo/selante retardador de chama: 40% -55%, equilibrando a força de ligação e o retardamento de chama.
Quando as empresas buscam cegamente altos níveis de aditivos para reduzir custos ou melhorar o retardamento de chama, podem surgir problemas irreversíveis após exceder o limite superior:
-Explosão de viscosidade, incapaz de derramar, espumar ou formar;
-Rachaduras, empenamentos, alta fragilidade e falhas devido à ciclagem a frio e a quente do material curado;
-Existem muitos defeitos de interface, resultando em uma diminuição significativa no desempenho do isolamento e na resistência à tensão;
-Assentamento e estratificação de cargas, baixa estabilidade de armazenamento;
-Baixa taxa de rendimento, incapaz de passar em certificações globais como UL, IEC, RoHS, etc.
Lembrete de segurança: A quantidade dehidróxido de alumínioadicionados devem buscar o equilíbrio de desempenho em vez de valores extremos.
Para atender às demandas dos clientes globais por proteção ambiental livre de halogênio, alto retardamento de chama, alta confiabilidade e baixo custo, a fórmula ideal segue os seguintes princípios:
1. Defina o limite inferior com base no nível de retardante de chama: UL94 V-0 geralmente requer ≥ 50%;
2. Defina o limite superior com base na tecnologia de processamento: vedação ≤ 70%, moldagem ≤ 82%;
3. Aumentar o limite superior com gradação modificada: Modificação+gradação pode aumentar o valor de adição em 10% -15%;
4. Determine o resultado final por meio de testes de desempenho: viscosidade, impacto, adesão, isolamento e ciclo térmico, todos aprovados.
A quantidade máxima de hidróxido de alumínio adicionada à resina epóxi é o resultado dos efeitos combinados de materiais, formulações, processos e propriedades. O limite superior prático do sistema convencional é de 65%, enquanto o sistema de otimização modificado pode atingir de forma estável 70% -82%, com um valor teórico extremo não superior a 85%.
Através da modificação da superfície, classificação do tamanho das partículas, matriz de baixa viscosidade, otimização de aditivos e fortalecimento do processo, alto enchimento, alto retardamento de chama e alto isolamento podem ser alcançados sem sacrificar a processabilidade e as propriedades mecânicas, adaptando-se perfeitamente aos rígidos padrões e requisitos ambientais da eletrônica global, novas energias, elétrica, trânsito ferroviário e outros campos. Este é o caminho tecnológico central para as empresas de materiais aumentarem a competitividade dos produtos e expandirem os mercados internacionais.