Shandong Taixing Material Avançado Co., Ltd.
Notícias

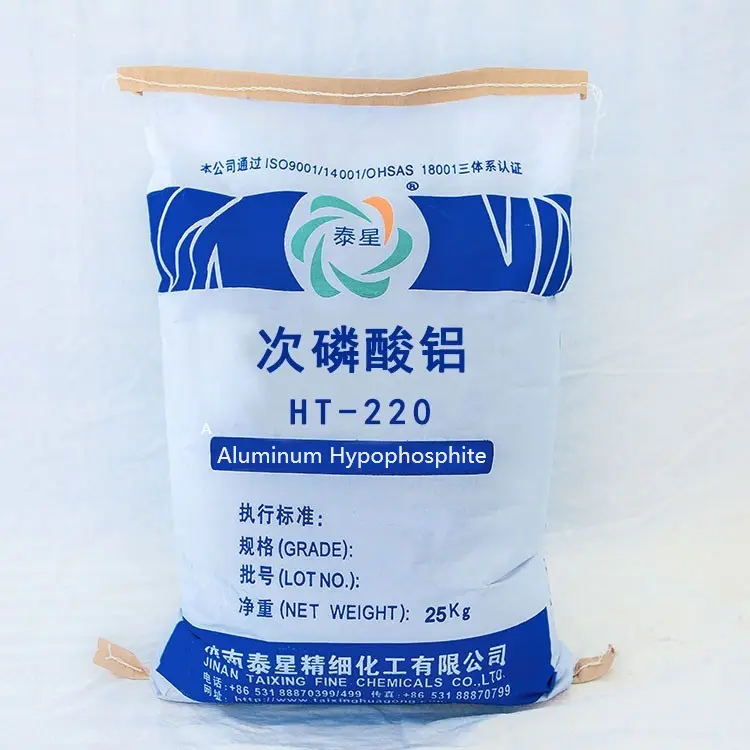
Como dispersar uniformemente o hipofosfito de alumínio em plástico?

Noretardante de chama sem halogêniomodificação de plásticos de engenharia, a uniformidade de dispersão dehipofosfito de alumínio (AHP)não é apenas uma questão de processo, mas também uma questão científica fundamental que determina o limite superior das propriedades finais do material. A má dispersão levará diretamente à falha local do retardador de chama, propriedades mecânicas fracas e defeitos de aparência no produto. Este artigo irá além do conceito convencional de "agitação e mistura" e explicará sistematicamente o caminho científico e os métodos de engenharia para obter dispersão uniforme de hipofosfito de alumínio em nível nanômetro/micrômetro a partir de três dimensões: química de superfície, engenharia de pó e reologia de polímero.


I. Desafio central: Por que o hipofosfito de alumínio é propenso à aglomeração e difícil de dispersar?

Para conseguir uma dispersão uniforme, é necessário primeiro compreender a sua resistência fundamental, que decorre principalmente de três grandes contradições:

1. Contradição de polaridade de superfície:

·Superfície de hipofosfito de alumínio: É uma superfície inorgânica altamente polar, rica em grupos hidroxila (- OH) e oxigênio fósforo, com alta energia superficial e tendência a se autoagregar para reduzir energia.

·Matriz plástica: como PA, PBT, PP, etc., são principalmente polímeros orgânicos apolares ou fracamente polares com baixa energia interfacial.

·Resultado: A compatibilidade entre os dois é fraca, semelhante à "incompatibilidade óleo-água", com uma interface de fase séria que leva à aglomeração espontânea de partículas de AHP no fundido.

2. Contradição entre tamanho de partícula e área superficial específica:

·Para melhorar a eficiência do retardador de chama, utiliza-se frequentemente AHP ultrafino (como D50<5 μm) ou em nanoescala, o que resulta em um aumento acentuado na área de superfície específica (SSA).

·Uma área superficial específica mais elevada significa energia superficial mais forte e forças de van der Waals mais significativas, levando a um aumento exponencial na tendência de agregação de partículas e à formação de "agregados duros" que são difíceis de abrir.

3. Contradições no processamento da reologia:

·Sob grandes quantidades de enchimento (geralmente 15-25%), as forças de cisalhamento não uniformes experimentadas pelos agregados em fundidos de polímeros de alta viscosidade podem facilmente levar a uma dispersão desigual e a gradientes de concentração locais.


Aluminum Hypophosphite


II. Solução de sistema: Construindo um sistema descentralizado estável desde a interface até o geral

Para resolver as contradições acima, é necessário um sistema colaborativo desde o pré-tratamento do pó até a tecnologia de processamento.

Estágio 1: Modificação de Superfície – De “Incompatibilidade” a “Matchmaking”

Esta é a solução química mais fundamental e eficaz, que envolve a construção de uma camada molecular orgânica na superfície doPartículas AHPatravés de agentes de acoplamento.

1. Método do agente de acoplamento de silano (mais comumente usado e eficiente):

·Mecanismo: São usados ​​aminosilano (como KH-550), epóxi silano, etc. Sua estrutura molecular é Y-R-Si (OR ') ∝.

·-Após a hidrólise parcial, o Si (OR ') ∝ sofre uma reação de condensação com os grupos hidroxila na superfície do AHP, formando uma forte ligação covalente Si-O-Al.

·-Y é um grupo funcional orgânico (como amino, epóxi) que pode sofrer reações químicas ou fortes interações polares com as cadeias moleculares da matriz polimérica.

·Efeito: Converte a alta energia superficial de partículas inorgânicas em baixa energia superficial orgânica, melhorando significativamente a molhabilidade e compatibilidade com a resina e suprimindo a aglomeração da fonte.

2. Revestimento de enxerto de polímero de superfície:

·Mecanismo: A polimerização in situ de monômeros polimerizáveis ​​é realizada na superfície do AHP para formar uma camada de polímero (como PMMA, camada de poliolefina) com uma estrutura semelhante à da resina da matriz.

·Efeito: Alcançar um salto da "mistura física" para a "compatibilidade química", especialmente adequada para materiais compósitos de alto desempenho, pode minimizar danos às propriedades mecânicas da matriz.


Etapa 2: Engenharia de Pó e Pré-dispersão - Quebrando a “Aglomeração Dura”

O pré-tratamento do pó é crucial antes de entrar no equipamento principal de processamento.

1. Mistura de alta velocidade e pré dispersão de aditivos:

·Use um misturador de alta velocidade para pré-misturar AHP com uma pequena quantidade de agentes dispersantes líquidos, como cera de polietileno de baixo peso molecular, cera de polietileno oxidada e sais de ácido esteárico.

·Mecanismo: Os aditivos podem penetrar nas fendas dos agregados, lubrificar e reduzir a coesão, facilitando o cisalhamento mecânico subsequente para abrir os agregados.

2. Tecnologia Masterbatch:

·AHP de alta concentração (como 50-70%) é combinada com resina transportadora de alta fluidez e vários dispersantes eficientes para formar masterbatch retardador de chama por meio de granulação de parafuso duplo.

·Vantagem: Concentra o problema da dispersão do pó na fase de preparação do masterbatch. Quando usados ​​pelos usuários finais, o masterbatch e a resina da matriz são mais facilmente distribuídos uniformemente no nível molecular, sem poeira e com processamento amigável.


Etapa 3: Otimização de Processos - Aplicação de 'Força de Separação' Precisa

Mesmo após a modificação da superfície e a pré-dispersão, a distribuição uniforme final no polímero fundido ainda depende da força de cisalhamento de dispersão e da capacidade de mistura de distribuição aplicada pelo equipamento de processamento.

1. Configuração científica dos parâmetros do processo de extrusão de parafuso duplo:

·Projeto do campo de cisalhamento: Ao combinar elementos de parafuso com diferentes comprimentos de chumbo e blocos de engate, um forte campo de cisalhamento é estabelecido na seção de fusão para quebrar os aglomerados, e uma mistura de distribuição suave é estabelecida na seção de transporte para promover a uniformidade espacial.

·Curva de temperatura: Certifique-se de que a resina esteja totalmente derretida e a viscosidade seja adequada, para que a força de cisalhamento possa ser efetivamente transmitida às partículas.

·Método de alimentação: A alimentação lateral pode reduzir o histórico térmico e a possível pré-degradação do AHP na seção de transporte sólido de forma mais eficaz do que a alimentação principal.

2. Aplicação da bomba de fusão e misturador estático:

·A instalação de uma bomba de fusão na extremidade frontal da cabeça da extrusora ou no parafuso da máquina de moldagem por injeção pode estabilizar a pressão de saída, eliminar pulsos e promover uniformidade.

·O misturador estático alcança excelente efeito de mistura de distribuição sem cisalhamento adicional, dividindo, torcendo e mesclando o fluxo de fusão.


III. Avaliação e caracterização do efeito de dispersão

A avaliação científica é o guia para a otimização. Além dos testes mecânicos convencionais e dos testes de combustão, também é necessária a caracterização microscópica:

·Microscópio eletrônico de varredura (MEV): observe diretamente o status de distribuição, o tamanho do agregado e a ligação da interface das partículas AHP na superfície da fratura.

·Mapeamento de espectroscopia de energia dispersiva de raios X (EDS): Varredura da distribuição superficial de elementos de fósforo (P) para exibir visualmente sua uniformidade de distribuição macroscópica e microscópica em materiais.


Conclusão: Engenharia de Sistemas de “Híbrido” a “Fusão”

A dispersão uniforme dehipofosfito de alumíniono plástico não é uma simples agitação física, mas uma engenharia de sistema precisa envolvendo química de interface, física de pós e reologia de processamento de polímeros. O segredo do sucesso está em:

1. Química em primeiro lugar: Resolvendo problemas fundamentais de compatibilidade de interface por meio de modificação de superfície.

2. Suporte de engenharia: Utilize tecnologia de pré-dispersão e masterbatch para criar condições para dispersão uniforme.

3. Capacitação do processo: Com a ajuda de equipamentos de usinagem de precisão e parâmetros de processo otimizados, aplique a quantidade certa de forças de cisalhamento e distribuição.

Para os engenheiros de materiais, compreender e dominar esta abordagem sistemática é a única forma de libertar todo o potencial retardador de chama do hipofosfito de alumínio, garantindo e até melhorando o desempenho abrangente do material da matriz.

Que desafios específicos seu sistema de resina específico (como PA6, PBT, PC/ABS) enfrenta ao dispersar hipofosfito de alumínio? Podemos fornecer amostras de pó personalizadas com base na modificação da superfície e recomendações de parâmetros de processo de rosca dupla direcionados para ajudá-lo a obter efeitos de dispersão e desempenho final ideais.

Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar